
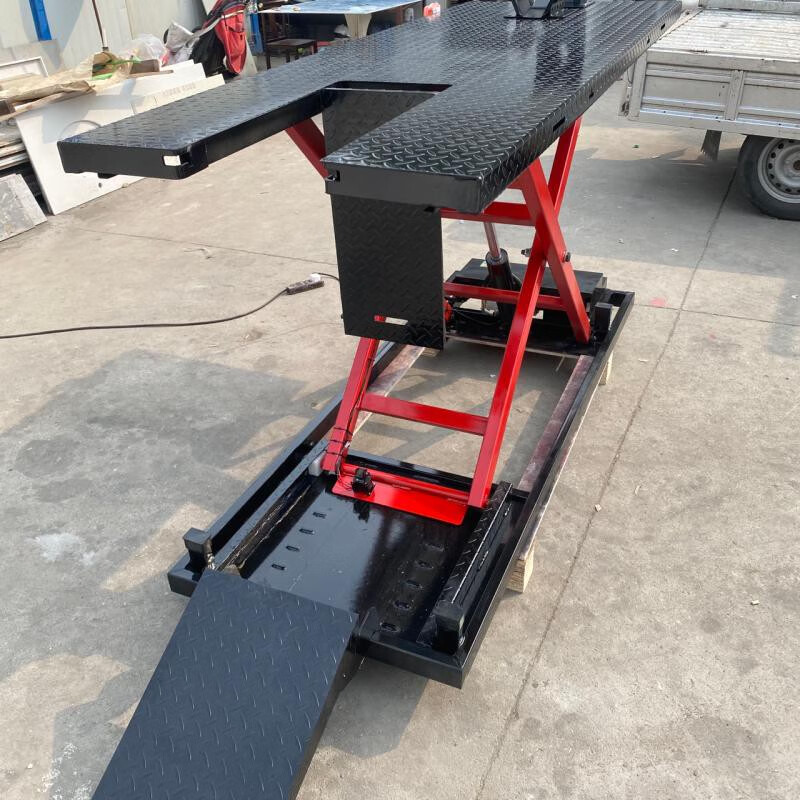
电动举升平台结构设计 摘要:电动举升平台在社会经济方面具有重要作用,已成为一个国家或区域经济发展中的主要主导产业。电动举升平台的设计概论涉及对一个零部件在生产力的设计明确、夹持及技术方案明确、制作工艺的设置等关键层面。加工工艺设定的合理性,通常是提高工作生产率减少零部件损毁量的主要原因。根据而专用夹具设定的简单、高效率与使用合理化,是提高生产品质的重要基础。在目前,加工工艺技术性已经正方向着精准、高效率、控制成本、相对高度自动化和清洁变的关键要素发展趋势推动。本文一共分成:镗削数控车床升降平台零件的结构特征、生产加工作业指导书设计和铣削夹紧的设计等三个部分。根据电动举升平台机械加工工艺技术规范设计能解决生产力的现实问题,针对提高机械加工具有一定的实际意义。 关键词:工艺路线,铣床;夹具;毛坯 目 录 TOC \o 1-2 \h \u 15385 第1章 引言 1 6360 1.1 研究背景 1 28579 1.2 国内外研究趋势 1 17436 1.3 研究意义 3 7249 1.4 主要研究内容 4 12863 第2章 电动举升平台零件的分析 5 30336 2.1 零件的作用 5 12943 2.2 零件的工艺分析 5 21276 第3章 电动举升平台工艺规程设计 7 26038 3.1 确定毛坯制造形式 7 14801 3.2 基面的选择 7 8119 3.3 零件表面加工方法的选择 7 30100 3.4 制定工艺路线 机械加工余量及毛坯尺寸的确定 10 32411 3.6 确定切削用量及基本工时 11 20949 第4章 电动举升平台夹具设计 43 12549 4.1 问题的提出 43 29000 4.2 夹具设计 43 7609 第5章 全文结论 47 31912 致谢 48 28486 参考文献 49 PAGE PAGE 4 引言 研究背景 一般车刀都是采用旋转运动方法运作,而数控刀片和车刀间的健身运动则称之为走刀姿势。它除了能够加工平面图、管沟外,还可以加工各种面体、转动轴等。铣床要用车刀对产品工件表面开展切削处理加工机械设备。铣床除能切削平面图、管沟、传动齿轮、剥肋和齿轮轴等,还能够解决比较复杂的中小型面,工作效率比钻床快,在机械设备制造与维修等行业可以获得发展趋势广泛运用[1-2]。一直以来,立柱式铣床升降板老旧机加工工艺发展趋势落后,出现产品品质不稳定、工作效率低问题,因此依据这一情况,把快速机械设备加工方式导进了立柱式铣床升降板新手机加工工艺中,并且对旧有的机加工工艺展开了自主创新。快速加工原理和传统的机械设备加工原理压根不一样,因为不容易震动,因而使表面粗糙度减少,机械设备加工质量得以改进。而快速机械加工切削速度比较小,表面上变形也小,这便可以取消升降台正中间工序,也由此降低了生产时间。基本方法加工滑枕铣床升降板出现质量较弱、工作效率低的情况后,将快速切削生产技术导进滑枕铣床升降板加工环节中,进而对传统式滑枕铣床升降板加工工艺展开了提高。快速切削加工钻削全面的运行工作频率远高于一般机械设备最低段共振频率,振动范畴比较小,有效降低了产品工件表面粗糙度,大大提升了产品工件质量。根据高速切削加工转速高和切削速度小一点特性,撤销滑枕电动式起升服务平台半精加工工艺流程,提升了加工高效率。提高板由安装于基座里的斜角滚珠丝杠促进,沿床体方位垂直在滑轨。滑鞍也可以沿升降舞台上的滑轨做侧面推动。所以对于电动式起升平台上的生产制造加工工艺非常关键,假如计划好其加工工艺加工路线和加工精密度,非常好的提升在我国生物制药。 国内外研究趋势 国内研究现状 工业生产是一项中国民族经济发展以及社会的重要支撑点,是所有中华民族经济增长的重要由来,可以说,工业生产的高速发展技术水平是一项在我国及地区社会经济发展整体实力,高新科技管理能力及其总体综合型国家经济发展整体实力的重要标示因素之一。机械设备制造是工业关键,是为其他单位供货专用工具,仪表盘以及各类高端生产装置一部分。设备厂家的生产与制作技术水平是反映一个国家制造业技术水平的标志之一。因此,工业设备制造业生产在社会主义发展中占据着重要的地位。而设备制造业的能力和技术水平主要体现在机械设备制造装置比较发达水平。因为工业科技的快速发展,设备制造业生产方式也出现巨大的变化。从19世纪20时期机械工程开端发家,在二次世界大战阶段,很多军工制造,使机械工程获得了迅猛发展。二千零一十五,因为产品种类单一,为进一步提高生产量,并满足市场的需求,广泛应用了自动化技术数控车床,组成数控车床及其专业生产线。在大批量生产环境下,通过这个方法就可以达到刚度自动化技术,进而大幅降低了成本,品质大幅区域范围提高了工作生产力[8]。二〇一六年,随着社会标准的愈来愈多元化,市场也越来越激烈,在经济全球化中求得生存与提高,汽车制造公司不仅必须改进商品,并且还有更频繁地转变,以满足市场经济体制中逐渐增长。数控铣床技术性也正是在这类大时代背景下迅猛发展出的,他很有效地为散件或小批量生产的细致繁杂零部件,带来了全自动机械加工制造方式。而20个世纪70年代初期科学研究发展趋势出来的计算机式数控加工技术,使数控铣床赢得了很快迅猛发展速率和成长广泛运用[9-10]。二〇一七年,在市场中相继出现了大量专业化,经营规模更多的柔性制造系统。它是通过一组数控铣床以及其他智能化的制作工艺设备,及其计算机软件自动控制系统各种材料贮存智能管理系统等有机化学组合系统软件。FMS技术性即是智能化,都是柔性的,比每台数控铣床的经济效益更具提升,尤其适用于中小批量生产建成投产。并且由于电子信息技术辅助写作技术性向智能化,移动互联网一体化等多个方面迅猛发展,为充分展现了中小企业硬件软件区位优势,完成了中小企业整体经济收益,在海外二〇一八年造成了一个全新的机械生产实体模型-CIMS。CIMS技术的出现,使机械生产智能化水准开始从单系统软件智能化向综合自动化等方面的演化。二〇一九年,伴随着新技术的进度,快速反应为我国市场制造业发展的主要方位。出自加快回应市场发展,大家相继带来了细致生产(LP),灵巧生产(AM)虚拟企业细致——灵巧——柔性(LAF)生产制造管理体系等几种一个全新的生产实体模型,和新人生哲理。 国外研究现状 现阶段在海外专业生产制造镗削机械设备的工厂诸多,联邦政府德国的主要制造企业有利勃海尔有限责任公司、特雷克斯-德马格有限公司和森尼波根有限责任公司,美洲地区的主要制造企业有马尼托瓦克有限责任公司、林克-贝尔特有限责任公司,日本的主要制造企业高深莫测钢有限责任公司、日立住友集团和石川岛集团公司,在其中利勃青岛美的控股企业、特雷克斯-德马格、马尼托瓦克[13-16]、神钢与日立斗山等公司产品管理体系较全,市场份额也比较高。德国人铣床生产制造注重性能卓越、技术性。德国人利勃海尔有限公司和特雷克斯-德马格铣床有限公司的生产制造代表了世界领先技术实力[17]。美国马尼托瓦克集团公司,是全球知名铣床设计方案生产商家之一。公司建立于一九零二年,在当时造船公司于一九二七年开始生产制造铣床,一九八八年开始用于制造大量种类得多规格铣床。马尼托瓦克企业制造出来的机械设备电子控制技术商品较大吊重为四十五万吨级和九百零七万吨级,并且二百五十万吨的铣床制品总生产量都是那时候世界上最高。日本加工产品技术规格虽然与德国生产制造依然存在较大差别,但由于其水平的提高速度很快,产品报价依然比德国制造的更有优势,并且也依旧比较适用于我国一般铣床应用,因而日本在中国经销商的产品型号大多是三百吨之内商品,但是也有少许三百吨以上商品。总体来说,利勃青岛美的有限责任公司、特雷克斯-德马格、马尼托瓦克和神户制钢所等铣床生产厂家水平相对性极强。在制造设计风格上都各有不同,利勃青岛美的有限责任公司型号规格设计方案相对较为标准,特雷克斯-德马格、马尼托瓦克等在制造特殊镗削机械设备(超大型、非标准)层面非常明显,神钢所综合素养也极强,而进口产品则如果没有在中国当地生产制造而出现市场价贵、运输费用贵、商品效率比较低难题[18]。给国家客户导致了不便。 研究意义 伴随全球的不断进步,电子信息技术的日益比较发达,数字化设备席卷了全球,且要持续攻占着销售市场,尤其是在金属切割领域内的数控机床铣床早已作为流行时尚先锋,慢慢领导干部了时尚潮流。但具备悠久文化艺术的一般成床,尤其是它不满足于过时,一直向明日高歌猛进的精神内涵,是尚需人们去研究更新改造的发生。本铣床为镗削机械执行部件,它一般有支撑传动设备和传动系统转矩的功效;在生产工作的时候,由它正确引导工件竖直开展表面成形健身运动;与此同时,铣床还需要保证工件对铣床其余部分都是有适度的相对位移。因此,铣床零部件的工作中特点对机械加工制造质量和铣床的产量都有很大的影响。此外,铣床的大多数传动装置方式也是由同步带传动与蜗轮蜗杆传动组合。 主要研究内容 铣床是现代制造业的主要设备,在机械加工制造中用途广泛。可是在我国铣床的技术水平,性能质量和国外还有一定差别,科技含量相对较低的简单数控机床铣床及功能部件大部分靠进口。因此,针对积极发展运用数控机床信息科技,用数控加工技术改进传统产业链,对重树中国机械加工行业,促进国家信息化规划具有重要重大意义。此次毕业设计论文关键内容如下所示: 1)对电动式起升平台工艺剖析,拟订工艺计划方案。 2)明确毛坯种类及生产制造方式。 3)确认了零件的机械加工制造工艺步骤,并确定了各工艺流程加工设备及工艺武器装备(数控刀片、工装夹具、测量仪器、康复器械)。为明确某一代制表工艺技术的刀具耐用或工艺技术长短,制作机器生产加工工艺技术规范信用卡(技术流程芯片和程序流程处理芯片)。 4)撰写完成设计测算使用说明。 电动举升平台零件的分析 零件的作用 电动式举升平台中所给出的零件均是卧(立)式镗削数控车床里的升降平台,它可顺着板式床的竖直滑轨上下挪位置,以适应对各类高度工件生产加工。下降板里还设置了床鞍,它能够顺着下降板水准滑轨做侧面挪动。与此同时下降板内还设置了进给电机进给变速箱、传动装置及其速率控制机构等,使工作台、床鞍和下降板能够先后做横贯、歪斜、水准下降的进给姿势动作高速移动。 零件的工艺分析 由所读升降平台这个零件图可以得知,其一共有四个机械加工表层,且在这里四个机械加工表层正中间都有相应的高度标准,现就这四个机械加工表层分述下列: (1)以导轨平面为中心的加工表面 这一组表面包括:与导轨平面平行的尺寸为mm的压板面,尺寸为mm的与导轨平面平行的中间盖板面以及80J7mm的孔,左面限位开头,右面窗口面和导轨平面。 (2)以80J7mm孔的中心的加工表面 这一组加工表面包括:二个80J7mm的孔及一个72H7mm的孔,还有在平面上的三个M10的螺孔。其中,主要加工表面为80J7mm的两个孔。 (3)以后导轨面为中心的加工表面 这一组加工表面包括:后导轨面,后面,前面,空刀面,后斜面,燕尾槽,水平导轨平面。 (4)以mm孔为中心的加工表面 这一组加工表面包括:mm孔及端面。 这四组加工表面之间有着一定的位置精度要求,主要是: (1)80J7mm孔与导轨平面的平行度公差为0.04mm; (2)两80J7mm孔的同轴度公差为0.04mm; (3)导轨平面与压板面的平行度公差为0.2mm; (4)导轨平面与空刀面的垂直度公差为0.04/300; (5)导轨平面与燕尾槽面的垂直度公差为300:0.02; (6)后导轨平面与水平导轨立面垂直度公差为0.02/300; (7)mm孔与燕尾槽面的平行度公差为0.04mm。 由以上分析,对于这四组加工表面而言,我们可以先加工其中一组表面,然后借助专用夹具对其他组表面加工,并且保证它们之间的位置精度要求 电动举升平台工艺规程设计 确定毛坯制造形式 零件材料为HT150,只有锻造,其轮廓规格比较大,构造比较复杂,依据挑选毛坯应考虑的问题:选用砂模铸造。因为电动式举升服务平台零件总产量为500件,已超大批量生产的水准,因而可以采取设备造型设计。 基面的选择 电动式举升服务平台基础原材料选用是加工技术规范规章制度产品外观设计中的重要管理方面当中,基础原材料选用的正确和科学规范,才能使加工质量得以提升,生产量得以提升。不然,将不仅让加工生产流程里的难点层出不穷,还会造成零部件的很多损毁,让整个生产流程无法执行。本零件为一壳体零部件,结构上比较复杂,机械设备加工表面难题比较多,因而依照不光滑基础的选用规则,可选用精确度必须相对较高的滑轨面作粗基准,并由此划线法来处理所机械设备加工表面。精基准依照材料表面的处理结果,再行选中,在选用时要遵循基准线重合和基准线一致的标准,以确定其精度等级。 零件表面加工方法的选择 本零件的生产加工布有零件各表层、里孔、槽及小圆孔等,材料为HT150,参考《机械制造工艺设计简明手册》,其加工工艺挑选如下所示: (1)底边:为未注公差尺寸,公差等级按IT14,表面粗糙度为Ra6.3um,仅需开展粗铣(表1.4-8); (2)导轨平面图:为未注公差尺寸,公差等级按IT14,表面粗糙度为Ra1.6um,应进行粗铣、半精铣(半精刨)(表1.4-8); (3)正中间后盖板面:公差等级按IT12,表面粗糙度为Ra3.2um,应进行粗铣、半精铣(半精刨)(表1.4-8); (4)压板块:公差等级按IT12,表面粗糙度为Ra3.2um,应进行粗刨、半精刨(表1.4-8); (5)右边对话框面:为未注公差尺寸,公差等级按IT14,表面粗糙度为Ra3.2um,应进行粗铣、半精铣(表1.4-8); (6)左边定位开关:公差等级按IT12,表面粗糙度为Ra3.2um,应进行粗铣、半精铣(表1.4-8); (7)导轨两侧建筑立面:公差等级按IT12,表面粗糙度为Ra3.2um,应进行粗刨、半精刨(表1.4-8); (8)导轨建筑立面:公差等级按IT11,表面粗糙度为Ra1.6um,应进行粗刨、半精刨; (9)后边,前边:为未注公差尺寸,公差等级按IT14,表面粗糙度为Ra3.2um,应进行粗刨、半精刨; (10)左边,右边:为未注公差尺寸,公差等级按IT14,表面粗糙度为Ra12.5um,仅需开展粗刨; (11)150×2空刃口:为未注公差尺寸,公差等级按IT14,表面粗糙度为Ra6.3um,仅需开展粗刨; (12)16H9×5槽:公差等级按IT9,表面粗糙度为Ra3.2um,应进行粗刨、半精刨 (13)上边:为未注公差尺寸,公差等级按IT14,表面粗糙度为Ra3.2um,应进行粗铣、半精铣; (14)后导轨平面图:公差等级按IT10,表面粗糙度为Ra1.6um,应进行粗刨、半精刨; (15)80J7mm孔:公差等级按IT7,表面粗糙度为Ra1.6um,需进行粗镗、半精镗、精镗; (16)80H7mm孔:公差等级按IT7,表面粗糙度为Ra3.2um,需进行粗镗、半精镗、精镗; (17)120mm端面:公差等级按IT9,表面粗糙度为Ra3.2um,需进行粗镗、半精镗、精镗; (18)右面80mm孔:公差等级按IT14,表面粗糙度为Ra12.5um,需进行粗镗; (19)其他的连接孔可采用钻孔,螺纹孔可先钻孔,后攻丝。 制定工艺路线 制订工艺技术的出发点,应该是使零件的几何结构、规格精度及部位精度等技术标准能够得到科学合理的确保。在生产纲领定为大批量生产的条件下,可以选择选用通用机床配上专用夹具,并尽量使工序集中化来提高生产效率。此外,还应该考虑到经济效益,便于使产品成本尽可能降低。依照先加工基准面及先粗后精的标准,升降平台加工可按照如下所示工艺技术开展: 工序Ⅰ:划1,以导轨中槽规格136及滚珠丝杠200分中,确保导轨各面加工容量匀称,划左右各面加工线为基准,确保导轨各面加工容量匀称,划左右各面加工线为基准,确保导轨各面加工容量匀称,划前后左右各面加工线。所用机器设备为划线台。 工序Ⅱ:铣粗铣底边,采用X63T卧式车床加工。 工序Ⅲ:铣以底边为基准精准定位,粗铣导轨平面图,正中间后盖板面;粗铣上下定位开关。采用X63T数控车床开展加工。 工序Ⅳ:铣以底边为基准精准定位,粗铣、精铣右边对线T数控车床加工。 工序Ⅴ:刨以底边为基准,弄直导轨建筑立面粗刨、半精刨导轨两侧建筑立面、导轨建筑立面;半精刨导轨平面图、正中间后盖板面;粗刨、半精刨两压表面;刨导轨空刀槽;刨压版面空刀槽。选用B2010A龙门刨床加工。 工序Ⅵ:刨以水平导轨平面及立面定位,粗刨、半精刨后面;粗刨、半精刨前面;粗刨、半精刨后导轨平面,后斜面;刨后导轨中间空刀面和空刀槽;粗刨、半精刨槽;粗刨、精刨左面和右面;粗刨、精刨后面斜面和斜面;刨空刀槽。选用B2010A龙门刨床加工。 工序Ⅶ:铣以下面为基定位,粗铣、精铣上端面;粗铣左面限位开关,先铣左窗口上内边面,后铣左窗口下内边面,再铣左窗口后内边面,后铣前内边面。选用X63T铣床加工。 工序Ⅷ:镗以水平导轨平面及立面为基定位,粗镗、半精镗、精镗80J7mm前孔/80J7mm后孔/72H7mm孔;粗铣、半精铣、精铣80H7mm孔及120mm端面。选用T611镗床。 工序Ⅸ:镗以下面为基定位,粗镗80mm孔。选用T611镗床。 工序Ⅹ:钻左面4-M12,4-M8深20,9-M6深15,3-M5深15,M141.5G, 7.8通孔;钻右面4-M8,4-M6;钻上面10-M6深15,M5深10G,锪4-9至4-15深6;钻3-7.8深80孔,扩3-M121.25深25;钻前面8-M6深15,3-M8,3-M10,4-M12,3-40深18;钻后面5-M20,3-7.8与3-7.8深80孔相通,选用Z35摇臂钻床。 工序Ⅺ:攻攻左面4-M12,4-M8深20,9-M6深15,3-M5深15,M141.5G; 攻右面4-M8,4-M6;攻上面10-M6深15,M5深10G;攻前面8-M6深15,3-M8,3-M10,4-M12;攻后面5-M20。选用Z35摇臂钻床。 工序Ⅻ:钳去色,去刺,倒角,整形,涂油或脂。在钳工台上进行。 工序ⅩⅢ:涂漆,检验入库。 机械加工余量及毛坯尺寸的确定 “电动起吊综合服务平台”零件材料为HT150,毛坯净重量约300Kg,产品类型为批量生产,选用砂模机器设备产品造型设计,这样可以提高工作效率,查《机械加工工艺指南》表2.3-6,加工余量级别为MA-G,精度等级级别为CT10。 根据砂型铸造的铸件,上方的加工余量级别比底部、侧边加工余量级别需降一级选用。砂型铸造孔加工余量级别可选用与顶端一样的等级。因而也可以根据《机械加工工艺指南》表2.3-5可确定其加工余量: 高度方向基本尺寸(mm) 加工余量等级 加工余量数值(mm) 下面825 G 6.5 上面640 H 8.5 导轨平面 H 8.5 中间盖板面 H 8.5 压板面 H 8.5 80H7孔 H 3.0 120端面 H 6.5 宽度方向基本尺寸(mm) 加工余量等级 加工余量数值(mm) 后导轨423 G 5.5 两外侧立面 G 6.5 导轨立面 G 6.5 左面限位开关 G 6.5 右面窗口面 G 5.0 80孔 H 3.0 长度方向基本尺寸(mm) 加工余量等级 加工余量数值(mm) 前面 G 6.5 后导轨面 G 6.5 80J7孔 H 3.0 后导轨空刀面 G 6.5 表2.3-5加工余量 确定切削用量及基本工时 工序Ⅱ铣底面 所选刀具为硬质合金端铣刀(根据GB5343-85),铣刀直径d=400,齿数Z=14。已知铣削宽度=340,铣削宽度=6.5。机床选用X63T卧式铣床。 1)计算切削用量 (1)决定每齿进给量 查《机械加工工艺手册》表2.4-73,得到=0.14~0.24,现取=0.20。 (2)决定切削速度和工作台每分钟进给量 查《机械加工工艺手册》表2.4-96,按公式计算 (3-1) 式中:d=400,T=25.2×10 s=420 min,=6.5,=340,=0.20 mm/z,=1.0 ==49 于是转速==39(3-2) 根据《机械加工工艺手册》表3.1-74,X63T卧式铣床主轴转速,选择n=35。 则实际切削速度:===44(3-3) 工作台每分钟进给量:==0.21435=98(3-4) 根据X63T卧式铣床工作台进给量,选择=110。 则实际的每齿进给量:===0.22(3-5) 2)检验机床效率 铣削时功率(单位kW)为:=(3-6) 主切削力=(3-7) 式中:=6.5,=0.2,=340,=14,=400,=0.79 = =8836 =44=0.73 ==6.45 X63T铣床的主电机功率为10,故所选的切削用量可以采用。 3)切削工时 根据《机械加工工艺手册》表6.3-7,端铣刀铣平面的基本时间为: (3-8) 式中:=788,, ,,取 工序Ⅲ铣导轨平面,中间盖板面,左右限位开关面 (一)粗铣导轨平面 所选刀具为硬质合金镶齿套式面铣刀,查《机械加工工艺手册》表4.4-4,直径D=160,z=16。已知铣削宽度=121.5mm,铣削深度=3.5mm。根据《机械加工工艺手册》表2.4-72,查得T=240min。 1)计算切削用量 (1)确定切削深度 根据《机械加工工艺实用手册》表8.31,平面第一次粗加工余量可达4~6mm,先取Z=7mm,分两次走刀,于是=3.5mm。 (2)确定进给量 根据《机械加工工艺手册》表2.4-73,查得=0.14~0.24,取=0.2。 (3)确定切削速度 同上 = =65 于是转速==129 根据《机械加工工艺手册》表3.1-74,=140 实际速度==70 工作台每分钟进给量:==0.216140=448 根据X63T卧式铣床工作台进给量,选择=450。 则实际的每齿进给量:==mm/z=0.20 2)切削工时 同上 式中:=655,, ,,取 (二)粗铣中间盖板面 所选刀具同上,D=250mm,z=20,根据《机械加工工艺手册》表2.4-72,查得T=240min。 已知铣削宽度=183mm,铣削深度=3.5mm,分两次走刀。 1)确定切削用量 (1)=0.2 (2)=65.7 于是转速==84 根据[1]表3.1-74,=90 实际速度==71 工作台每分钟进给量:==0.22090=360 根据X63T卧式铣床工作台进给量,选择=315。 则实际的每齿进给量:==mm/z=0.18 2)切削工时 ==4.36 (三)粗线左右限位开关接合面 所用刀具D=100mm,z=10,已知铣削宽度=60mm,铣削深度=5.5mm,T=180min 1)确定切削用量 (1)=0.2 (2)==70 于是转速==223 根据《机械加工工艺手册》表3.1-74,=224 工作台每分钟进给量:==0.210224=448 根据X63T卧式铣床工作台进给量,选择=450。 2)切削工时 ==0.17 机床选用X63T卧式铣床。选用硬质合金端铣刀,=320mm,z=12,T=300 已知铣削宽度=190mm,铣削深度=5.5mm (1)工序Ⅳ粗,精铣右面窗口面 (一)粗铣右面窗口面 1)确定切削用量 (1)=0.2 (2)查《机械加工工艺手册》表2.4-87,得=1.08,需乘切削速度修正系数1.34,则=1.081.34=1.45=87 于是转速==87 根据《机械加工工艺手册》表3.1-74,=90 实际速度==90 工作台每分钟进给量:==0.21290=216 根据X63T卧式铣床工作台进给量,选择=220。 则实际的每齿进给量:==mm/z=0.20 2)切削工时 ==1.39 式中:=38,=2 (二)精铣右面窗口面 所选刀具同上步,=320mm,z=12,T=300已知铣削宽度=190mm,铣削深度=1mm 1)确定切削用量 (1)查《机械加工工艺手册》表2.4-73,精铣达到Ra2.5~5,则=0.5~1.0,取=0.8。 每齿进给量==0.067 (2)==112 于是转速==111 根据《机械加工工艺手册》表3.1-74,=112 工作台每分钟进给量:==090 根据X63T卧式铣床工作台进给量,选择=80。 2)切削工时 ==3.76 工序Ⅴ粗刨、半精刨导轨两外侧立面、导轨立面;半精刨导轨平面、 中间盖板面;粗刨、半精刨两压板面;刨导轨空刀槽;刨压板面空刀槽 该工序均选择龙门刨床B2010A。其刨削最大长度3000mm,最大宽度1000mm,最大 高度800mm。此道工序所查数据如不特别说明,均查自《机械加工工艺手册》机械工业出版社,孟少农编。用[2]表示。 (一)粗刨导轨两外侧立面 选刀杆截面mm,根据[2]表7.3-8,可用两个刀架同时加工两侧面。 2)确定切削用量 (1)切削深度由[2]表7.3-10(4),粗刨时余量Z=5mm,即=5mm。 (2)进给量由[2]表7.3-10(1),=3.0~2.4,取=2.7。 (3)切削速度查表7.3-18,=27。 2)切削工时 查[2]表7.3-36,T=(3-9) 式中:==21(3-10)6mm,=1~3mm,取=2mm 其中:,661.5+150=811.5mm 根据[2]表7.3-37,当工件长度2000mm时,200mm,现取=150mm。如 不说明,后面计算中的均取150mm。 T==0.81 (二)半精刨导轨两外侧立面 1)确定切削用量 (1)切削深度半精刨时=1.5mm。 (2)进给量由[2]表7.3-10(2),=10~20,取=15。 (3)切削速度查表7.3-18,=14~18,取=16。 2)切削工时 B=38mm,=3mm,=2mm,=12,=15 T==0.24 (三)粗刨导轨两立面 1)确定切削用量 (1)切削深度由[2]表7.3-10(4),粗刨时=5mm。 (2)进给量由[2]表7.3-10(2),=2.7。 (3)切削速度查[2]表7.3-18,=27。 2)切削工时 B
C房地产企业财务分析及风险对策研究——以万科企业股份有限公司为例.doc
外径受控聚乙烯煤气分配管及现场组装无阳极立管成套部件标准解析.pptx
三一全地面起重机SAC5000T7_产品手册用户使用说明书技术参数图解图示电子版.pdf
“双减”政策背景下农村小学第二学段数学作业设计现状及优化策略研究-----以大理州ZXW为例X.docx
Schneider Electric施耐德3) 御卓家族 ATV340编程手册(中文).pdf
原创力文档创建于2008年,本站为文档C2C交易模式,即用户上传的文档直接分享给其他用户(可下载、阅读),本站只是中间服务平台,本站所有文档下载所得的收益归上传人所有。原创力文档是网络服务平台方,若您的权利被侵害,请发链接和相关诉求至 电线) ,上传者
